Nguyên nhân và giải pháp cho sai lệch dải cửa WPC
Nguyên nhân và giải pháp cho sai lệch dải cửa WPC (uốn, dải không đối xứng, độ dày không đều, xoắn)
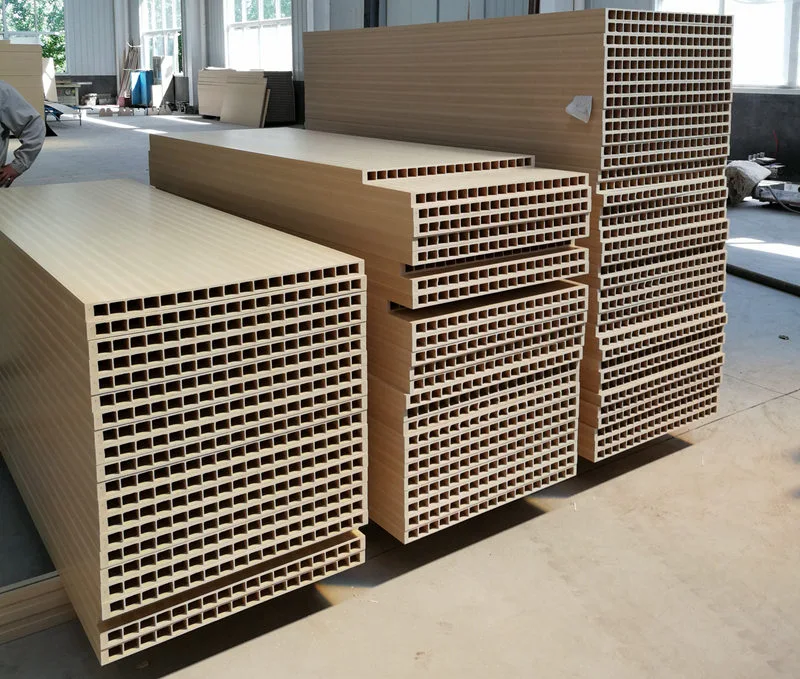
Cửa WPC được sản xuất bằng phương pháp gia công composite từ nhựa PVC và bột gỗ; những cánh cửa này thường có cấu trúc rỗng và được tạo thành trong một bước duy nhất bằng cách sử dụng khuôn ép đùn. Phần bên trong rỗng thường được trang bị nhiều dải gân gia cố để tăng cường sức mạnh tổng thể của mặt cắt. Nếu các dải gân này bị biến dạng, nó không chỉ ảnh hưởng đến độ phẳng bề mặt mà còn ảnh hưởng đến khả năng hỗ trợ kết cấu của thanh định hình, có khả năng khiến lớp lót thép gia cố không được lắp đúng cách trong quá trình lắp ráp cửa tiếp theo - do đó ảnh hưởng trực tiếp đến chất lượng và hiệu suất lắp đặt của cửa hoàn thiện. Tận dụng kinh nghiệm sản xuất sâu rộng của mình, các kỹ sư của Yongte đã xác định được nguyên nhân phổ biến gây ra biến dạng dải gân trong quá trình ép đùn cho cửa gỗ-nhựa và phát triển các giải pháp khả thi tương ứng. Những giải pháp này cho phép các kỹ thuật viên sản xuất nhanh chóng chẩn đoán và xác định vấn đề, điều chỉnh kịp thời các thông số sản xuất và cài đặt thiết bị, giảm tỷ lệ lỗi và đảm bảo chất lượng sản xuất đồng nhất cho các loại cửa gỗ-nhựa. Phần dưới đây sẽ chia nhỏ một cách có hệ thống các biểu hiện cụ thể và phương pháp giải quyết cho từng nguyên nhân tiềm ẩn, sắp xếp theo mức độ ưu tiên của chúng.
Sự biến dạng của dải gia cố cửa WPC thường đề cập đến dải gia cố bên trong; các biểu hiện phổ biến bao gồm: lệch bên hoặc uốn cong hình chữ S của dải, độ dày không đồng đều (một số phần dày hơn hoặc mỏng hơn các phần khác), xoắn tổng thể của dải, trong trường hợp nghiêm trọng, tách biệt giữa dải gia cố và thành ngoài, lệch trục rỗng hoặc biến dạng bật lại sau khi làm mát và tạo hình.
Cơ chế cốt lõi: xả vật liệu không đồng đều từ đầu máy → khả năng chống tạo hình không đối xứng → co lại làm mát không nhất quán → phân bổ lực kéo bị lệch.
1、Đầu và khuôn cửa WPC (phổ biến nhất – ưu tiên xử lý sự cố)
gây ra
1. Mất cân bằng kênh dòng chảy của khuôn: sự khác biệt đáng kể về khả năng chống dòng chảy giữa phần sườn và thành ngoài; kênh cấp liệu cho sườn quá hẹp hoặc quá dài dẫn đến tốc độ dòng nguyên liệu chậm hơn so với thành ngoài khiến sườn bị kéo và uốn cong; hoặc tích tụ vật chất cục bộ trong kênh dòng chảy của sườn dẫn đến tốc độ dòng chảy dao động.
2. Khe hở một bên không đều nhau trên khuôn sườn: một bên mép khuôn có khe hở lớn hơn trong khi bên kia có khe hở nhỏ hơn; vật liệu được thải ra dày hơn ở một bên và mỏng hơn ở phía bên kia, dẫn đến xu hướng uốn cong vốn có khi phóng ra.
3. Phân bổ nhiệt độ khuôn không đồng đều: Vùng sườn chịu nhiệt độ quá cao, làm cho chất nóng chảy quá lỏng và dễ bị giãn và lệch; vùng sườn chịu nhiệt độ quá thấp, dẫn đến độ đàn hồi nóng chảy cao và ứng suất bên trong cao, có thể dẫn đến hiện tượng bật lại và biến dạng sau khi đẩy khuôn ra.
4. Sự tích tụ cacbon ở đầu khuôn; than cốc bột gỗ bám vào các kênh dòng cốt thép, dẫn đến tắc nghẽn vật liệu cục bộ, dao động tốc độ dòng chảy và độ lệch định kỳ của các thanh cốt thép.
5. Các thanh cốt thép (thanh đỡ lõi khuôn) bị biến dạng hoặc lỏng lẻo; thanh định vị lõi khuôn bị lệch, nghĩa là vị trí tạo cốt thép không nằm ở trung tâm, dẫn đến độ lệch trực tiếp của cốt thép trong quá trình ép đùn.
cách giải quyết một tình huống
1. Chuẩn bị khuôn: Cát kênh dòng chảy của sườn để cân bằng tốc độ xả giữa thành ngoài và sườn; mở rộng vị trí của gân một cách thích hợp trong kênh dòng chảy để đảm bảo cung cấp đủ nguyên liệu cho sườn; tốc độ dòng chảy của sườn phải bằng hoặc chậm hơn một chút so với tường ngoài; tốc độ dòng chảy của bức tường bên ngoài không được nhanh hơn đáng kể.
2. Hiệu chỉnh khe hở khuôn và điều chỉnh đồng đều cạnh gia cố; kiểm tra thanh đỡ lõi khuôn, khóa và căn chỉnh độ đồng trục của nó và thay thế bất kỳ thanh đỡ nào bị biến dạng.
3. Kiểm soát nhiệt độ theo vùng: Nhiệt độ tại vùng gia cố của lõi khuôn phải thấp hơn một chút so với nhiệt độ của thành ngoài để giảm khả năng chảy tan chảy và giảm thiểu độ bật lại; nhiệt độ tổng thể không được vượt quá 185°C (đối với vật liệu tổng hợp gỗ-nhựa PVC, để tránh bột gỗ bị cacbon hóa).
4. Thường xuyên tháo khuôn để loại bỏ than cốc tích tụ khỏi nguyên liệu than cốc; trong thời gian ngừng hoạt động của máy, hãy sử dụng vật liệu cách nhiệt để ngăn bột gỗ bị cacbon hóa và bám vào tường.
2, Cấu tạo cửa WPC và các yếu tố vật liệu
gây ra
1. Phân bố kích thước hạt không đồng đều và độ ẩm cao: khi đun nóng hơi ẩm sẽ tạo bọt, tạo bọt trong khuôn; điều này dẫn đến cường độ cục bộ không nhất quán và độ co ngót khi nguội không đều, dẫn đến uốn cong; nếu bột gỗ quá thô thì mô đun đàn hồi của vật liệu nóng chảy có biến động đáng kể.
2. Mất cân bằng bôi trơn – Trượt bên ngoài quá mức: Bề mặt nóng chảy quá trơn dẫn đến tiếp xúc kém giữa gân và ống bọc định hình, có thể dẫn đến lệch; – Trượt bên ngoài không đủ: Ma sát lớn làm cho gân bị biến dạng dưới lực kéo một bên của ống định hình; – Độ trượt bên trong không đủ: Độ đàn hồi nóng chảy cao dẫn đến hiện tượng bật lại khi đẩy ra khỏi khuôn.
3. Hàm lượng chất độn canxi cacbonat quá mức: làm giảm độ dẻo nóng chảy và làm giảm độ dẻo dai của cổ, làm cho vật liệu dễ bị biến dạng khi kéo.
4. Trộn vật liệu không đồng đều và thay đổi theo lô: thay đổi định kỳ về độ nhớt nóng chảy, độ dày khác nhau của thanh cốt thép và xuất hiện uốn cong chữ S.
cách giải quyết một tình huống
1. Sấy bột gỗ – kiểm soát độ ẩm <1%; kích thước hạt đồng đều của bột gỗ để ngăn chặn sự hình thành bột thô quá mức.
2. Tinh chỉnh hệ thống bôi trơn: giảm ma sát bên ngoài quá mức; đảm bảo đủ ma sát bên trong để cải thiện tính đồng nhất tan chảy; thực hiện những điều chỉnh nhỏ cho bộ ổn định để đảm bảo ổn định nhiệt.
3. Quá trình trộn ổn định: Nhiệt độ trộn tốc độ cao và nhiệt độ xả làm mát không đổi và thời gian trộn mỗi mẻ là nhất quán.
3, Hệ thống làm mát định hình hiệu chuẩn (Giai đoạn tạo hình rất quan trọng đối với việc tạo hình sườn)
gây ra
1. Sự không đối xứng giữa ống lót tạo chân không bên trái và bên phải: lực hút chân không quá mức ở một bên sẽ kéo các xương sườn về phía bên đó, gây ra tình trạng lệch xương sườn; chân không quá mức kéo trực tiếp các gân có thành mỏng, dẫn đến biến dạng; chân không không đủ sẽ ngăn biên dạng bám dính đúng cách vào ống lót tạo hình, dẫn đến mất ổn định vị trí.
2. Kênh nước trong khoang khuôn làm mát không đều: mặt trong nguội nhanh và co lại sớm dẫn đến cứng lại; mặt ngoài nguội đi chậm hơn và tiếp tục co lại, tạo ra sự chênh lệch co ngót khiến thanh cốt thép bị uốn cong sau khi nguội.
3. Mòn hoặc lệch cổng dẫn hướng vào trên ống bọc định hình: khi biên dạng được lắp vào ống bọc định hình, nó không nằm ở chính giữa, khiến cho gân bị uốn cong ra khỏi vị trí thẳng hàng.
4. Các đường gân bên trong của ống lót tạo hình tương ứng với các gờ và bậc của khoang khuôn; lực cản ma sát đơn phương cao.
cách giải quyết một tình huống
1. Điều chỉnh độc lập độ chân không ở cả hai bên để đảm bảo mức chân không cân bằng; không tăng độ chân không một cách tùy tiện; mức độ chân không ở những khu vực có tường mỏng cần được giảm một cách thích hợp.
2. Kiểm tra mạch nước xem có rò rỉ hoặc tắc nghẽn không; làm sạch mọi đường dẫn nước bị tắc; lắp đặt thêm mạch nước làm mát tại các vị trí các khoang khuôn tương ứng để đảm bảo làm mát đồng đều; theo dõi nhiệt độ nước đầu vào và đầu ra.
3. Điều chỉnh trạm cài đặt để đảm bảo rằng đầu khuôn, ống bọc và cơ cấu kéo đều đồng trục; mài bất kỳ gờ nào trên ống bọc; thay thế ống lót nếu phát hiện thấy vết mòn nghiêm trọng.
4, Quá trình ép đùn và máy chính
gây ra
1. Đồng bộ hóa lực kéo không đồng đều hoặc độ căng đai không đồng đều (độ căng bên trái và bên phải không đồng đều); lực kéo dọc hoặc ngang không đều (một bên chặt hơn bên kia), khiến mặt cắt chịu các lực ngang và làm cho các gân bên trong bị uốn cong; tốc độ kéo dao động (thay đổi nhanh và chậm), dẫn đến thay đổi độ giãn dài của sườn.
2. Tốc độ đùn và tốc độ kéo không khớp nhau: Nếu tốc độ kéo quá cao, gân bị kéo căng và mỏng đi, tạo ra ứng suất kéo bên trong; khi bị loại bỏ khỏi quá trình vẽ, nó sẽ bật lại và uốn cong; nếu tốc độ kéo quá thấp, gân sẽ bị nén và phồng lên, biến dạng.
3. Tốc độ quay vít không ổn định; áp suất nóng chảy dao động: sự phóng điện dao động, sự thay đổi định kỳ về độ dày của gân, thể hiện độ cong lượn sóng.
4. Khoảng cách (khe hở không khí) giữa vòi khuôn và ống bọc định hình không chính xác: nếu khe hở không khí quá dài, vật liệu nóng chảy sẽ bị kéo căng tự do trong không khí, khiến nó dễ bị lệch; nếu khe hở không khí quá ngắn, nó có thể khiến vật liệu va chạm với khuôn.
cách giải quyết một tình huống
1. Hiệu chỉnh máy kéo: Đảm bảo độ căng đai đồng đều ở cả hai bên và kiểm tra độ mòn của đai; kiểm tra sự ổn định của tốc độ kéo.
2. Phù hợp với tốc độ đùn và kéo: Giữ tốc độ căng của xương sườn ở mức tối thiểu; đối với các cấu hình gỗ-nhựa, hãy nhắm tới tốc độ kéo dãn thấp nhất có thể để giảm ứng suất bên trong.
3. Duy trì áp suất hệ thống ổn định; kiểm tra xem màn hình bộ lọc có bị tắc không; đảm bảo cấu hình màn hình bộ lọc phù hợp để giảm thiểu xung áp suất.
4. Khe hở không khí phải được giữ trong khoảng 10–20 mm để ngăn chặn bất kỳ sự dịch chuyển sang bên nào của biên dạng trước khi nó đi vào ống bọc định hình.
5, Sự phục hồi cuối cùng (các thanh cốt thép biến dạng dần dần sau khi quá trình làm mát hoàn tất)
Nguyên nhân: Ứng suất dư bên trong, độ dốc làm mát không đúng, làm mát bề mặt quá nhanh, sự co rút bên trong liên tục và biến dạng tiếp theo của gân. Biện pháp khắc phục: Kéo dài chiều dài bể nước làm mát và bổ sung thêm phần làm mát sau; điều chỉnh độ dốc làm mát từ cao xuống thấp và tránh làm mát đột ngột; giảm tỷ lệ vẽ một cách thích hợp.