Nhiệt độ nước cần thiết cho bể định cỡ chân không và bể phun nước trong quá trình sản xuất ống PE là bao nhiêu?
Yêu cầu kiểm soát nhiệt độ nước đối với bể nước chân không ống PE và bể nước phun:
Các nguyên tắc cốt lõi có thể được tóm tắt như sau: nhiệt độ nước trong bể điều chỉnh đường kính chân không phải được duy trì ở mức tương đối cao, trong khi nhiệt độ nước trong bể làm mát phun phải giảm dần; đồng thời, sự chênh lệch nhiệt độ giữa từng giai đoạn phải được kiểm soát chặt chẽ để ngăn chặn vật liệu đường ống phát triển ứng suất bên trong, cong vênh hoặc nứt bề mặt trong quá trình làm mát.
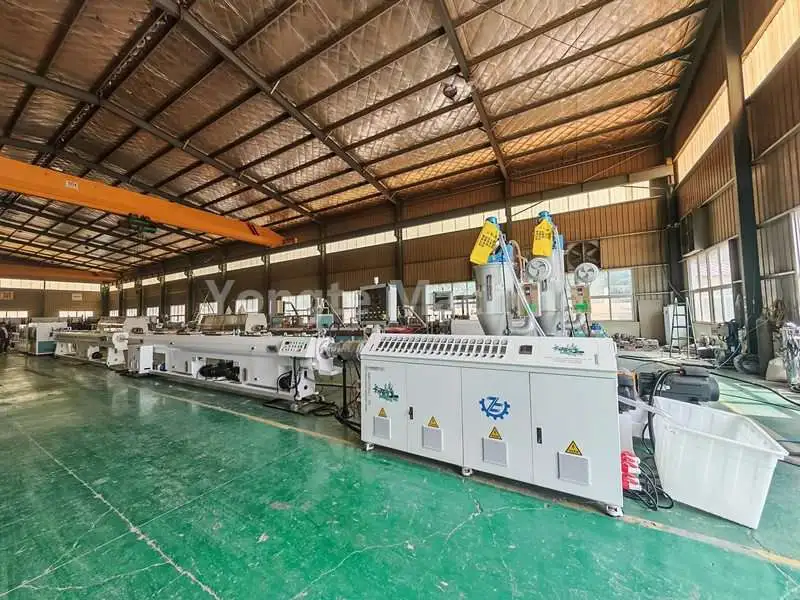
I. Bể chứa nước định cỡ chân không (phần định cỡ)
Nhiệt độ nước khuyến nghị: 30–50°C. Đối với ống cấp nước PE đường kính nhỏ thông thường, nhiệt độ thường được duy trì trong khoảng 35–45°C; đối với các ống có thành dày đường kính lớn, nhiệt độ tốt nhất nên được duy trì trong khoảng 45–50°C.
1. Tại sao nhiệt độ nước không được quá thấp: Ống PE mới ra khỏi khuôn vẫn ở trạng thái nóng chảy, mềm; nếu chúng tiếp xúc trực tiếp với nước lạnh, một lớp vỏ cứng có thể ngay lập tức hình thành trên thành ống trong khi phần bên trong vẫn ở trạng thái nóng chảy. Điều này có thể tạo ra ứng suất bên trong đáng kể, làm cho ống dễ bị nứt hơn và làm tăng nguy cơ biến dạng từ biến trong các giai đoạn xử lý sau này. Ngoài ra, việc làm mát nhanh chóng lớp bề mặt có thể dẫn đến các khuyết tật bề mặt như lõm, rỗ và các vết vỏ cam. Đối với các ống có thành dày, chênh lệch nhiệt độ quá cao giữa bề mặt bên trong và bên ngoài có thể làm giảm độ tròn của ống.
2. Hiện tượng điển hình khi nhiệt độ nước quá thấp hoặc quá cao: khi nhiệt độ nước xuống dưới 25°C, ứng suất bên trong vật liệu đường ống tăng lên khiến đường ống dễ bị uốn cong và tăng số khuyết tật bề mặt; khi nhiệt độ nước vượt quá 55°C, khả năng làm mát không đủ sẽ làm chậm tốc độ đông cứng của thành ống và hiệu ứng chân không có thể làm cho thành ống mỏng đi, sau đó dẫn đến dao động ở đường kính ngoài và hình bầu dục quá mức.
3. Buồng chân không sử dụng nước ấm để tạo hình, cho phép lớp da rắn dần dần hình thành trên bề mặt vật liệu ống, đồng thời sử dụng áp suất âm để ổn định đường kính ngoài.
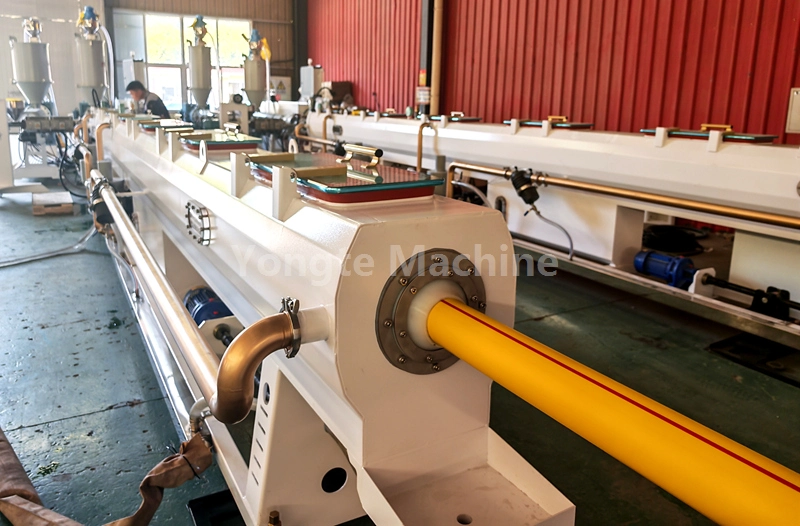
II. Bể chứa nước làm mát dạng phun (làm mát sau; thường bao gồm 1–3 vùng phun)
Nên áp dụng phương pháp làm mát theo giai đoạn; Không nên làm mát trực tiếp bằng nước lạnh ở nhiệt độ phòng trong một bước duy nhất.
1. Giai đoạn phun đầu tiên được bố trí gần buồng chân không; nhiệt độ nước phải được duy trì trong khoảng 25–35°C, chủ yếu đóng vai trò là bước làm mát chuyển tiếp. Giai đoạn phun thứ hai nên có nhiệt độ nước được kiểm soát trong khoảng 20–28°C. Giai đoạn phun cuối cùng có thể sử dụng nước ở nhiệt độ môi trường xung quanh (18–25°C), với mục tiêu cuối cùng là giảm nhiệt độ chung của đường ống xuống dưới 40°C trước khi chuyển sang giai đoạn kéo.
2. Cần lưu ý nhiệt độ nước máy vào mùa hè có thể lên tới 28–32°C, mùa đông có thể xuống dưới 10°C. Vào mùa đông, không được phun nước lạnh trực tiếp lên đường ống ra khỏi buồng chân không ngay; nếu chênh lệch nhiệt độ vượt quá 20°C, nguy cơ xảy ra vấn đề về chất lượng sẽ tăng lên đáng kể.
3. Mục đích của phần phun là để liên tục tạo điều kiện dẫn nhiệt từ lớp lõi của thành ống ra ngoài, cho phép nhiệt độ bên trong và bên ngoài toàn bộ đường ống dần dần cân bằng, từ đó đạt được độ cứng hoàn toàn và loại bỏ khả năng uốn cong có thể xảy ra sau các hoạt động kéo và cắt tiếp theo.
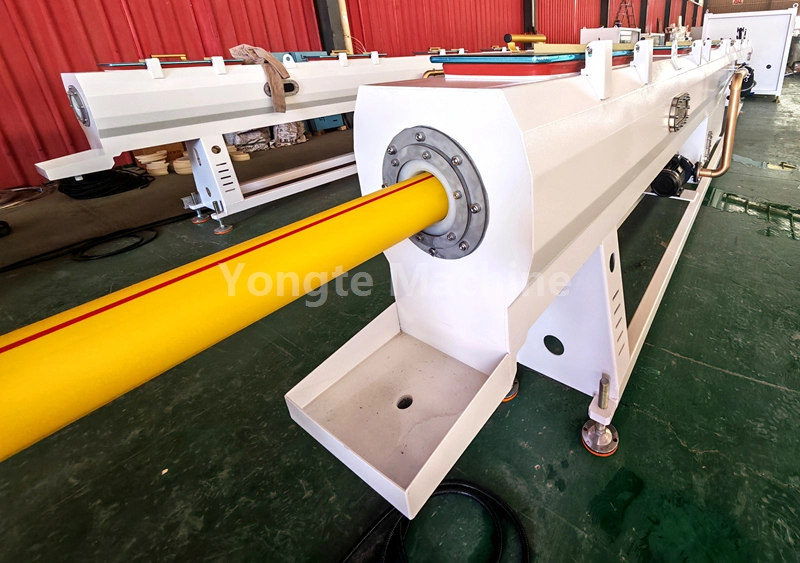
III. Sự khác biệt chính giữa các sản phẩm khác nhau
1. Ống cấp nước PE thường là loại ống có thành dày, chịu áp lực; đối với buồng chân không, nhiệt độ nước tốt nhất nên ở trong phạm vi cao hơn (40–50°C), kết hợp với phun phân đoạn, đồng thời kiểm soát chặt chẽ chênh lệch nhiệt độ để giảm ứng suất bên trong và đảm bảo hiệu suất thủy lực tĩnh lâu dài.
2. Đối với ống có thành mỏng hoặc ống dẫn PE, do độ dày thành tương đối mỏng và khả năng tích nhiệt thấp nên nhiệt độ nước trong buồng chân không có thể duy trì trong khoảng 30–40°C; trong những điều kiện như vậy, các thông số làm mát phun có thể được nới lỏng một cách thích hợp, mặc dù việc sử dụng các phương pháp làm mát đột ngột vẫn không được khuyến khích.
3. Ống HDPE có đường kính lớn thường dùng để chỉ các ống có đường kính ngoài danh nghĩa vượt quá 315 mm; những ống này có độ dày thành lớn hơn và khả năng chịu nhiệt cao hơn. Do đó, nhiệt độ nước trong buồng chân không phải được tăng thêm lên 45–50°C, số lượng giai đoạn phun phải tăng tương ứng và thời gian làm mát phải được kéo dài một cách thích hợp; mặt khác, nếu thành trong nguội quá chậm, đường ống có thể dễ bị biến dạng.

IV. Chống chỉ định thực tế
1. Nghiêm cấm đưa trực tiếp nước lạnh nhiệt độ thấp vào bể nước chân không vì đây là nguyên nhân chính gây nứt, cong vênh vật liệu đường ống; chênh lệch nhiệt độ giữa bể chân không và phần phun đầu tiên không được vượt quá 20°C; nếu không, rủi ro đối với tính toàn vẹn của đường ống sẽ tăng mạnh. Ngoài ra, nhiệt độ nước đầu ra ở đoạn cuối không được quá cao; nếu đường ống vẫn quá linh hoạt khi bước vào giai đoạn kéo, nó có thể bị kéo căng quá mức trong quá trình kéo, dẫn đến giảm độ dày thành ống.
2. Khi sản xuất hoạt động ổn định, nên trang bị cho buồng chân không bộ gia nhiệt hoặc trao đổi nhiệt ở nhiệt độ không đổi, đồng thời hệ thống nước tuần hoàn phun phải được trang bị tháp giải nhiệt để kiểm soát nhiệt độ.
3. Ngoài ra, trong quá trình sản xuất phải chú ý đến tính ổn định động của nhiệt độ nước: sự dao động nhiệt độ môi trường giữa ngày và đêm, cũng như sự tăng nhiệt độ tự nhiên của bể nước sau khi thiết bị hoạt động liên tục, có thể khiến nhiệt độ nước thực tế sai lệch so với phạm vi đã đặt. Do đó, người vận hành nên tiến hành kiểm tra thường xuyên và ghi lại các phát hiện, điều chỉnh kịp thời các thông số của thiết bị kiểm soát nhiệt độ và ngăn chặn những biến động đáng kể về nhiệt độ nước.
4. Khi chuyển sang các sản phẩm có thông số kỹ thuật khác nhau, cần điều chỉnh trước nhiệt độ nước ở từng phần của bình chứa nước; Chỉ sau khi nhiệt độ đã ổn định mới nên khởi động máy và đưa nguyên liệu vào, từ đó tránh được việc không tuân thủ lô do nhiệt độ nước không đáp ứng các tiêu chuẩn yêu cầu.
5. Nếu độ cứng của nước tại nơi sản xuất quá cao, thì cũng cần phải thường xuyên làm sạch cặn bám trên thành trong của bể chứa nước để tránh cặn bám làm tắc nghẽn đường ống trao đổi nhiệt, điều này có thể ảnh hưởng đến hiệu suất kiểm soát nhiệt độ.